Date:2026-09-02
Un fini Disjoncteur pneumatique ne passe pas directement de la chaîne de montage à une caisse d'expédition. Entre ces deux points, il y a une étape qui n'apparaît pas sur la plupart des photos du produit : le disjoncteur est monté dans un compartiment de test, câblé et exécute toute sa gamme d'opérations avant que quiconque décide qu'il est prêt à être préparé pour l'emballage.
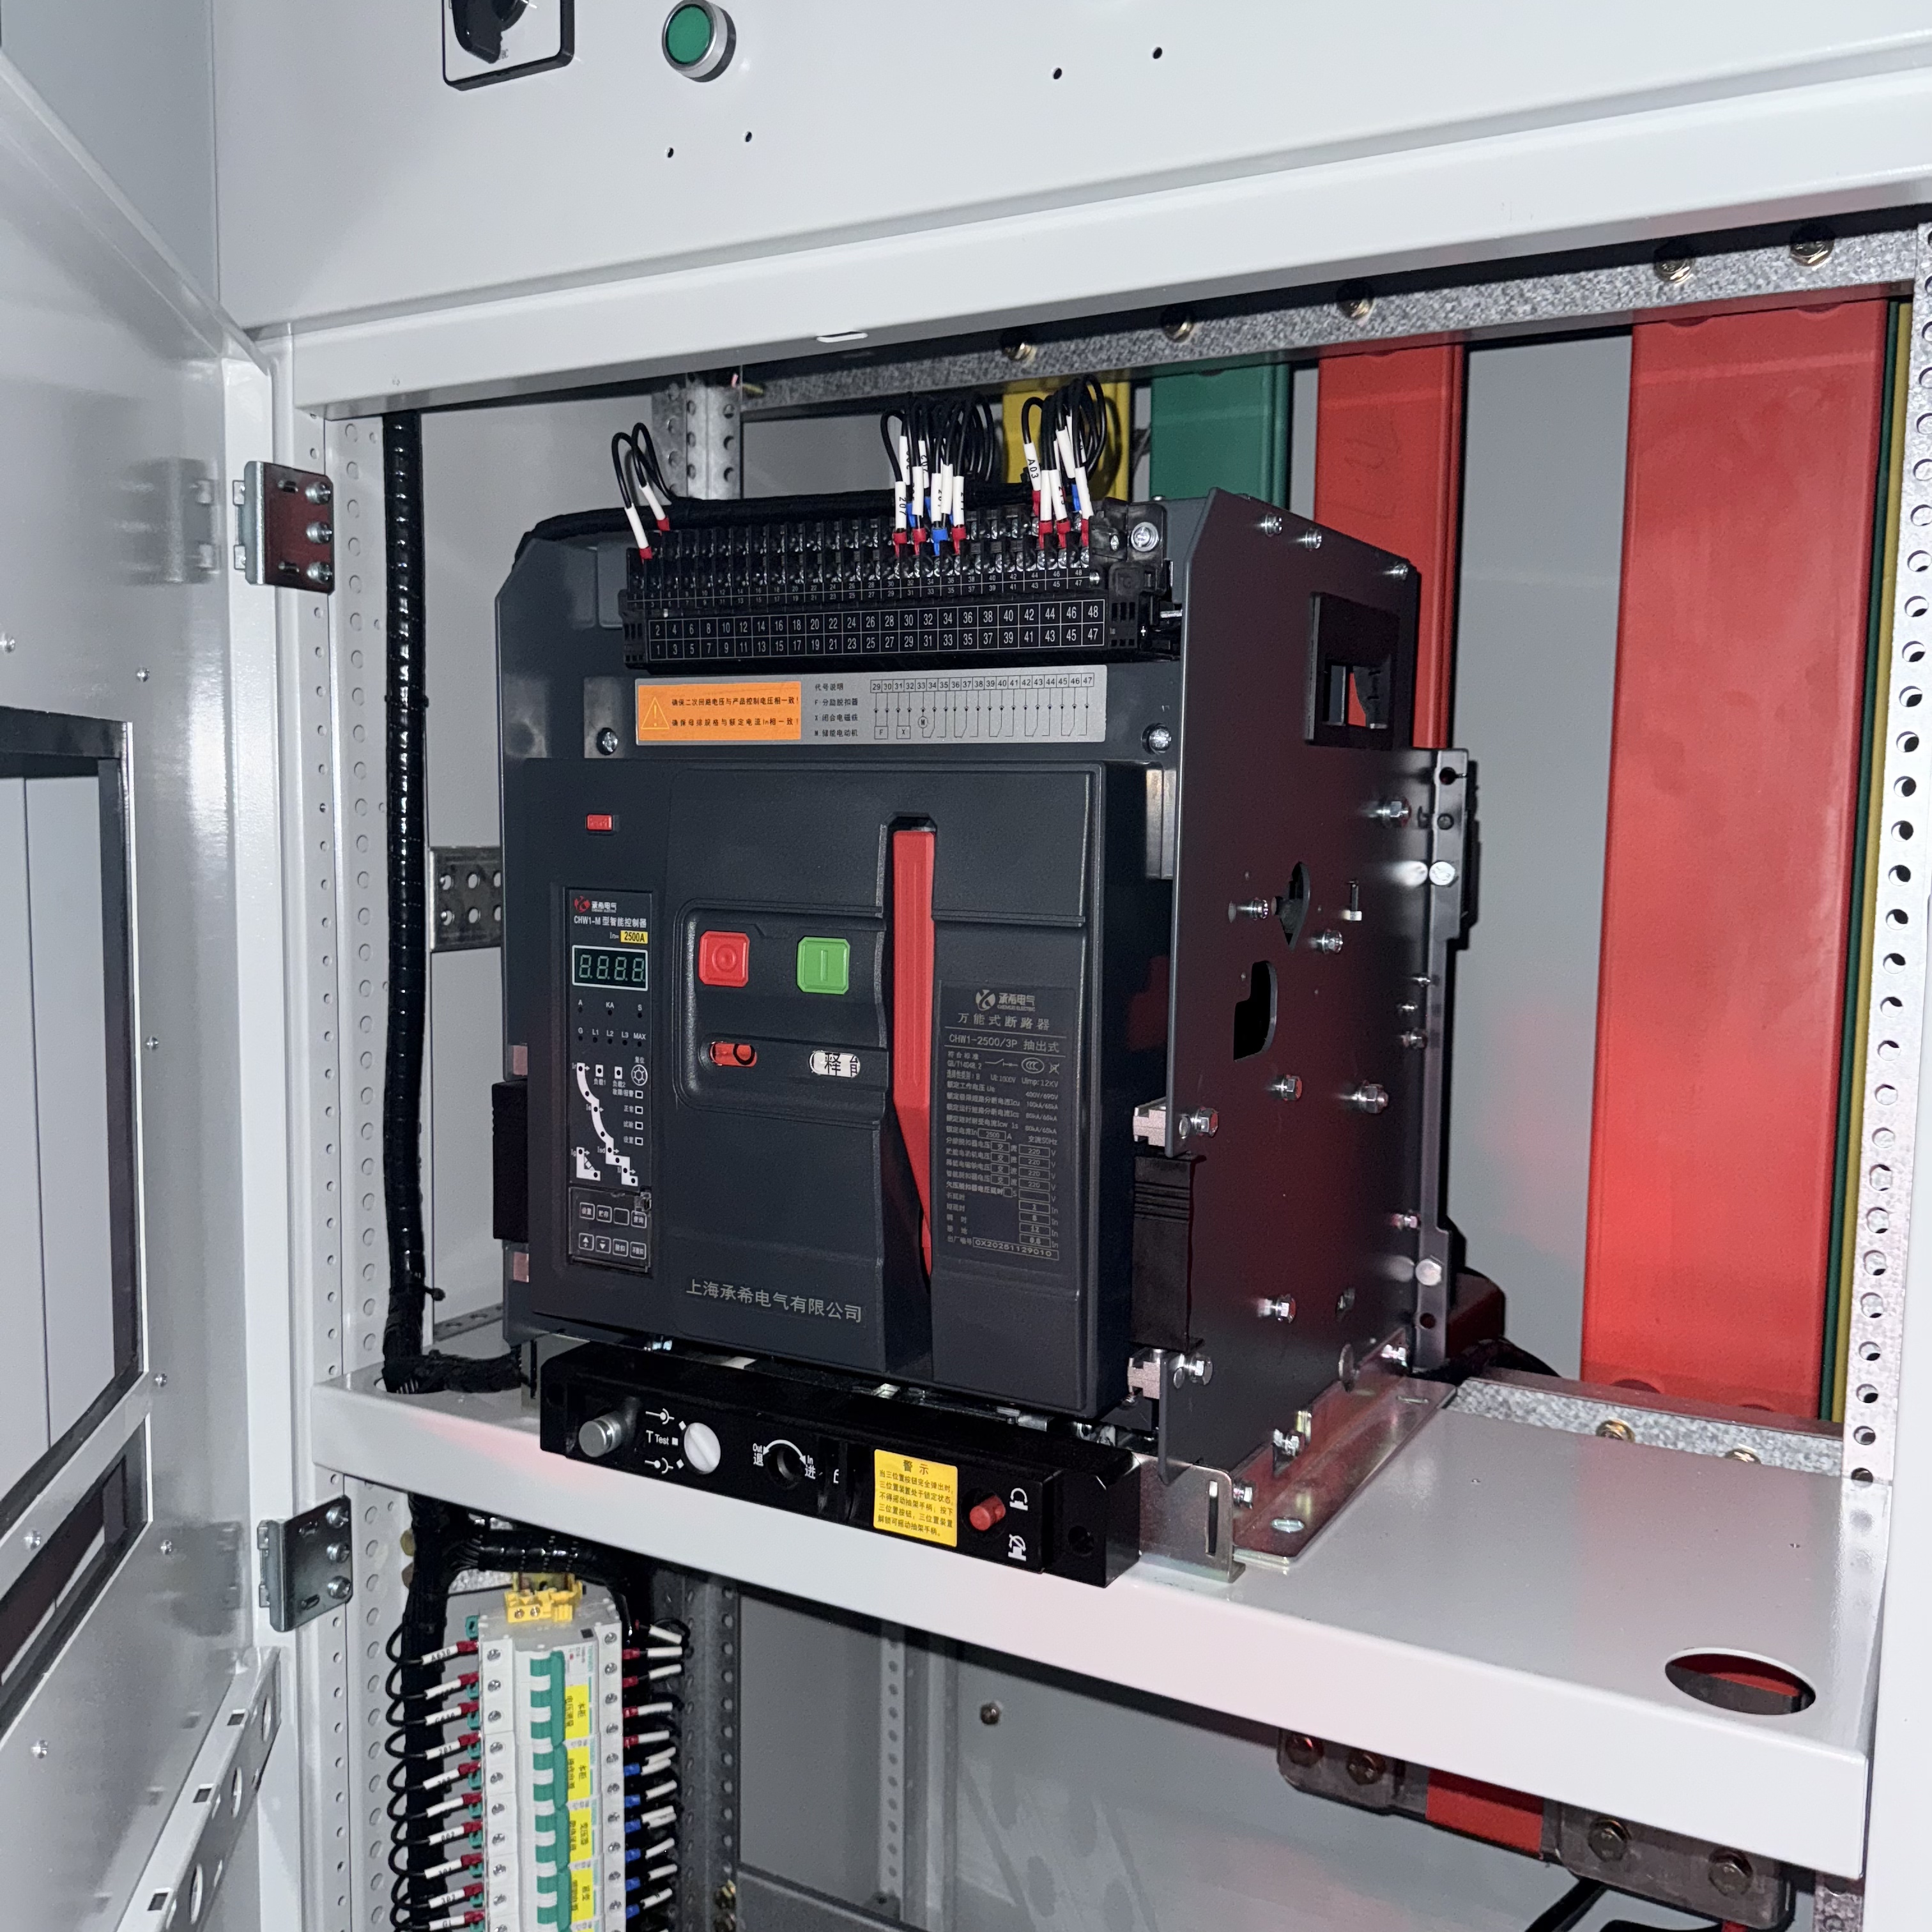
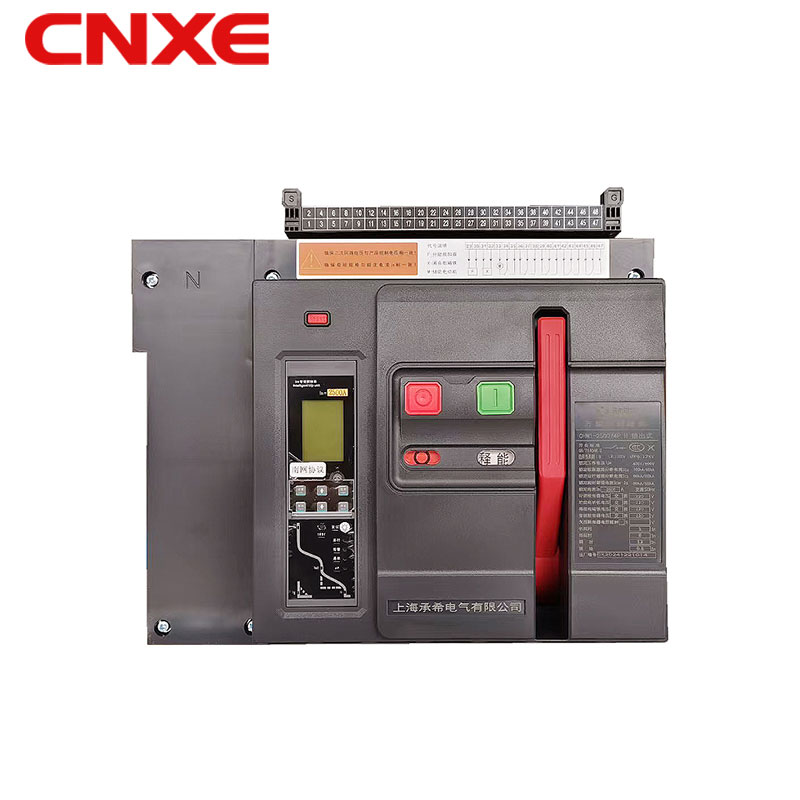
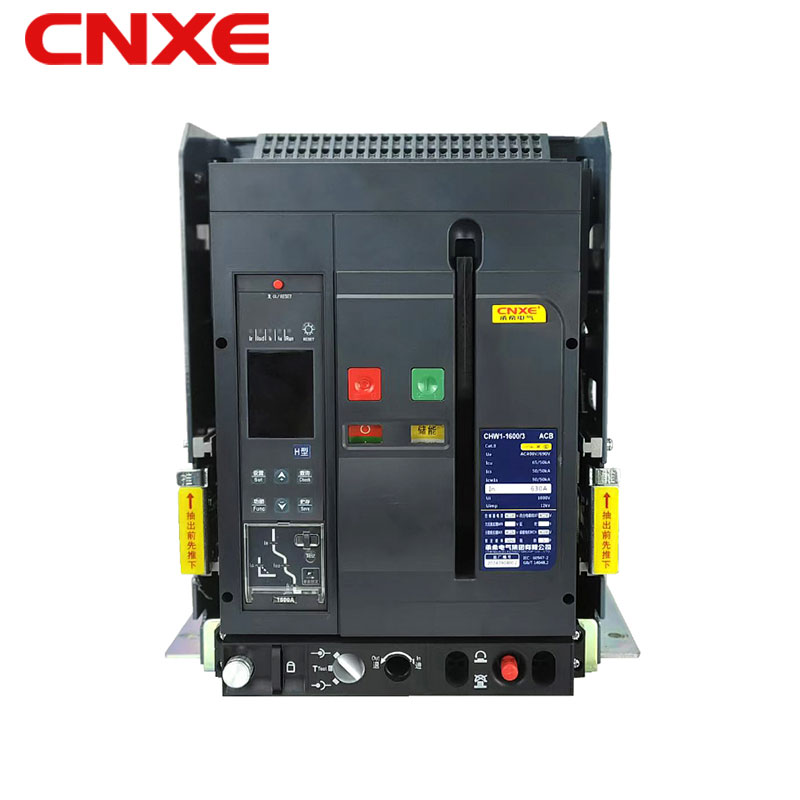
Une fois qu'un disjoncteur de la série CHW1 sort de la chaîne de montage, il est placé dans un rail à compartiments similaire à celui dans lequel il sera éventuellement placé sur le site d'un client. Le circuit de commande secondaire est connecté en premier, borne par borne, au schéma de câblage fixé sur le dessus de l'unité. Il s'agit de la rangée de bornes numérotées visibles sur le dessus du disjoncteur, chacune portant une fonction de signal spécifique : contacts auxiliaires, sortie d'alarme, bobine de fermeture, déclencheur de sous-tension, etc. Un câblage correct est tout aussi important que le cheminement du courant principal, car un disjoncteur qui se déclenche ou se ferme correctement mais signale un mauvais signal d'état à un panneau d'appareillage de commutation crée un autre type de problème pour le client sur toute la ligne.
Une fois le câblage connecté, les techniciens font fonctionner le disjoncteur tout au long de sa séquence mécanique et électrique. Les boutons rouge et vert sur le panneau avant sont utilisés pour ouvrir et fermer le disjoncteur à plusieurs reprises, confirmant ainsi que les mécanismes de déclenchement et de fermeture répondent comme prévu. L'interrupteur de position test/service/déconnexion à la base de l'unité est vérifié dans chaque position, vérifiant que le mécanisme d'embrochage se déplace en douceur entre les états connecté, test et complètement retiré. Le contrôleur numérique sur l'écran avant est vérifié par rapport au réglage du courant nominal pour cette unité, et il est confirmé que les indicateurs de défaut se réinitialisent correctement après un déclenchement manuel. Ce n'est qu'après qu'un disjoncteur ait parcouru cette séquence complète qu'il est déconnecté du banc d'essai et déplacé vers la zone de préparation.
C’est de là que proviennent les unités vues alignées sur des socles individuels en bois. Chaque disjoncteur qui a vérifié son câblage et son fonctionnement est déplacé hors de la zone de test et déposé sur son propre patin sur le sol de l'atelier, en attendant l'étape suivante : le processus d'emballage sur cadre en bois qui prépare chaque unité pour le transport longue distance. Voir une rangée de disjoncteurs finis disposés de cette manière est généralement le signe qu'un lot a passé les tests ensemble et s'oriente vers l'emballage en groupe, plutôt qu'un à la fois.
Un disjoncteur qui semble correctement assemblé peut toujours présenter une erreur de câblage au niveau du bornier secondaire ou un mécanisme d'embrochage qui se bloque légèrement dans une position mais pas dans une autre. Aucun de ces problèmes ne serait visible de l’extérieur une fois l’appareil dans sa caisse d’expédition. L'exécution de la séquence complète de câblage et de fonctionnement avant qu'un disjoncteur n'atteigne l'étage de préparation permet de détecter ce type de problème, alors qu'il peut encore être corrigé sur place, plutôt qu'après qu'un client a déjà installé l'unité. Pour un produit dont l'objectif principal est de protéger les équipements en aval en cas de panne, la confirmation que chaque chemin de signal et chaque position mécanique se comporte comme prévu est traitée comme un élément standard de la préparation d'un lot à quitter l'usine, et non comme une étape supplémentaire facultative.
Lots de la série CHW1 disjoncteurs suivent la même séquence, quelle que soit la destination, qu'ils se dirigent vers un assembleur d'appareillage de commutation national ou vers l'un des marchés d'exportation vers lesquels l'entreprise expédie actuellement. L'étage de préparation ne fait pas de distinction entre les commandes à ce stade : chaque unité placée sur son châssis a déjà subi la même vérification de câblage avant d'y arriver.
Articles recommandés
 L'entreprise prend comme objectif de fournir des produits électriques de haute qualité et un service client parfait
philosophie d'entreprise. Il ne répond pas seulement à vos besoins avec des produits électriques exquis et de première classe,
mais dispose également d'un système de service après-vente sincère et parfait pour garantir votre utilisation.
Contactez-Nous
 +86-18067486879
 [email protected]
 281 Wei 15th Road, Yueqing Economic Development Zone, Zhejiang, China
Droit d'auteur © Chengxi Electric Group Co., Ltd. Tous droits réservés
Réservé



 English
 Français
 中文简体
 русский
 Español
 عربى